¿Qué es una máquina de soplado de PET y cómo funciona?
Una Máquina De Soplado De Pet transforma una preforma de PET en un envase resistente y ligero. El proceso combina calor, estiramiento y aire comprimido. Parece sencillo, pero exige controlar muchos detalles.
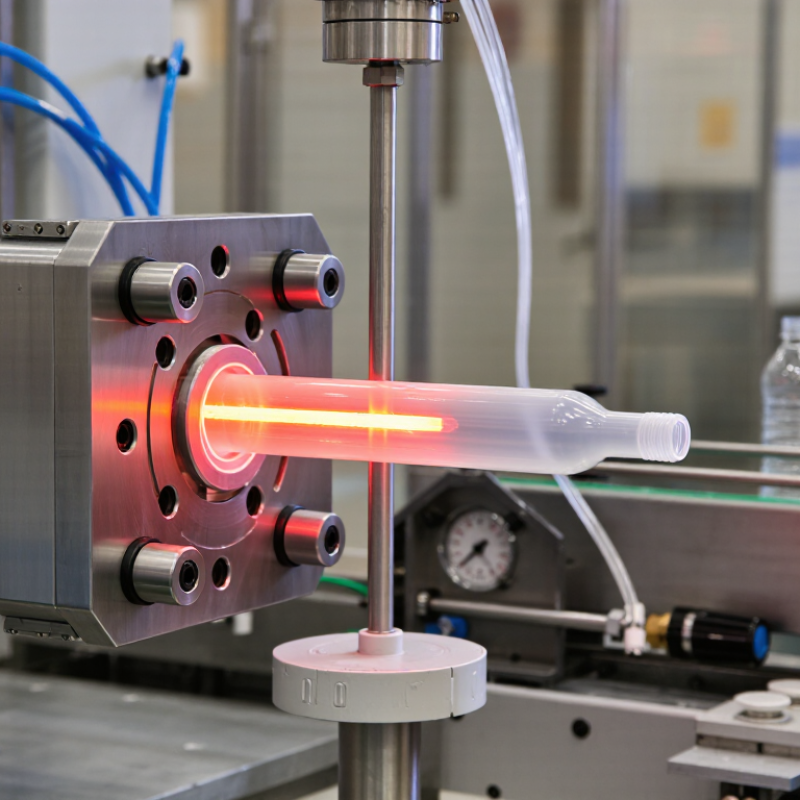
La preforma llega con forma de pequeño tubo. Su cuello ya está terminado. La máquina calienta principalmente el cuerpo mediante lámparas infrarrojas. Después, una varilla de estiramiento alarga el material dentro del molde. El aire comprimido completa la expansión contra las paredes metálicas. Así aparece la botella final, con su volumen, diseño y espesor definidos.
El ingeniero de procesos de Sidel, Giuseppe Muscarella, ha resumido esta lógica con una frase clara: “La calidad del envase empieza mucho antes del soplado”. La afirmación destaca un punto esencial. La humedad, la temperatura y el almacenamiento de las preformas influyen directamente en el resultado. Una preforma mal acondicionada puede producir opacidad, deformaciones o paredes irregulares.
También importan la presión de soplado, el tiempo de ciclo y la refrigeración del molde. Cada material requiere ajustes específicos. No existe una configuración universal. Conviene medir el peso, la distribución del espesor y la resistencia de cada botella. El operador debe revisar también fugas y variaciones en el cuello.
La tecnología ha avanzado bastante. Sin embargo, todavía depende de decisiones humanas. A veces, una pequeña desviación térmica cambia todo. Este artículo explicará sus componentes, etapas, ventajas y límites. También revisará criterios prácticos para elegir una Máquina De Soplado De Pet confiable, eficiente y adecuada para una producción responsable.
Definición y función principal de una máquina de soplado de PET
Una máquina de soplado de PET transforma preformas termoplásticas en envases ligeros y resistentes. Su función principal es dar forma a una botella mediante calor, estiramiento y aire comprimido. La preforma parece un pequeño tubo rígido. Dentro de la máquina, pasa por lámparas infrarrojas que ablandan el material sin fundirlo por completo.
Después, la preforma entra en un molde metálico. Una varilla la estira verticalmente y el aire a presión la expande contra las paredes del molde. Así se define el cuello, el cuerpo y la base del envase. El ciclo termina con el enfriamiento y la expulsión de la botella. Todo ocurre en pocos segundos, aunque depende del formato, del espesor y del sistema de control.
El informe Plastics—The Fast Facts 2024 , de Plastics Europe, registra una producción mundial cercana a 414 millones de toneladas de plásticos en 2023. El dato ayuda a entender la escala industrial del proceso, pero no significa que todo el material termine convertido en botellas. El informe Apagando el Grifo , publicado por el Programa de las Naciones Unidas para el Medio Ambiente, señala que los envases representan aproximadamente el 40% del uso mundial de plásticos . Por eso, una eficiente debe reducir mermas, controlar el consumo energético y aceptar material reciclado cuando las especificaciones lo permiten. No es una solución perfecta. La temperatura, la presión y la humedad pueden alterar el resultado. Ahí la experiencia del operador sigue siendo decisiva.
Componentes esenciales y materiales utilizados en el proceso.
Una máquina de soplado de PET transforma una preforma caliente en un envase resistente y ligero. Su funcionamiento depende de varios componentes coordinados. La tolva alimenta las preformas hacia el horno de calentamiento. Allí, las lámparas infrarrojas elevan la temperatura del material de forma gradual y controlada.
El molde define la geometría final del envase. Puede incluir cavidades para la base, el cuello y las paredes laterales. La varilla de estiramiento alarga la preforma antes de recibir aire comprimido. Ese aire expande el PET contra las paredes internas del molde. Las mordazas deben cerrar con precisión, porque una pequeña desalineación produce marcas o deformaciones.
El material principal es PET grado envase, seleccionado por su transparencia, resistencia y comportamiento térmico. También se emplea aire comprimido filtrado, agua de refrigeración y lubricantes adecuados para las partes móviles. Los sensores supervisan temperatura, presión, posición y tiempo de ciclo. Comprobó que una lectura incorrecta puede generar envases con espesores irregulares. No siempre basta con aumentar la temperatura. A veces, el problema está en la humedad del material o en una calibración deficiente. Conviene revisar cada variable antes de cambiar la receta. Ahí suelen aparecer los errores más costosos.
Preparación de las preformas antes del soplado.
Antes del soplado, la preforma de PET necesita una revisión cuidadosa. Su estado influye directamente en la resistencia, el peso y la transparencia del envase. El operador comprueba el cuello, la rosca, el fondo y la superficie completa. No deben existir grietas, deformaciones, rebabas excesivas ni partículas visibles. Una pequeña marca puede convertirse en una rotura durante la expansión.
También es importante controlar el almacenamiento. Las preformas deben permanecer limpias, secas y protegidas del polvo. La humedad, aunque parezca mínima, puede afectar el comportamiento del material durante el calentamiento. La temperatura del área debe mantenerse estable. Conviene evitar cambios bruscos antes de cargar las piezas en la máquina. Parece sencillo. No siempre lo es.
Antes de entrar al horno, las preformas se separan correctamente y se orientan sin golpes. El sistema de calentamiento debe alcanzar una temperatura uniforme en las paredes. El cuello suele protegerse para conservar sus dimensiones. Técnicos con experiencia ajustan las zonas térmicas según el peso, el diseño y el espesor requerido. Registrar cada ajuste mejora la trazabilidad. A veces, una configuración aparentemente correcta produce botellas débiles. Por eso se revisan muestras, medidas y distribución del material durante la producción. El manual de inspección sigue siendo útil, aunque puede fallar si se realiza con prisa.
Preparación de la preforma de PET antes del moldeo por soplado
Antes del soplado, las preformas de PET se recalientan gradualmente para que el material se vuelva elástico sin perder la distribución de espesor necesaria para el diseño de la botella. El gráfico muestra un perfil de calentamiento típico a través de zonas de calentamiento infrarrojo secuenciales.
Etapas del proceso de estirado y soplado del PET
Una máquina de soplado de PET transforma una preforma caliente en un envase resistente. El proceso combina calor, estiramiento y aire comprimido dentro de un molde refrigerado.
La preforma pasa por un horno con lámparas infrarrojas. El calor debe distribuirse con cuidado, porque una zona fría produce paredes débiles. Una zona demasiado caliente deforma el material. Parece sencillo, pero exige mediciones constantes.
Después, una varilla estira la preforma en sentido longitudinal. Poco después, el aire de pre-soplado la expande hacia las paredes del molde. Esta combinación orienta las moléculas del PET en dos direcciones. Así mejorará la resistencia y reducirá el peso del envase. La presión final completa las esquinas, el cuello y la base. Todo ocurre en unos pocos segundos.
La temperatura del molde influye en la transparencia y la estabilidad dimensional. También importan la presión, el caudal de aire y el tiempo de enfriamiento. En industriales, se revisan los controles de espesor, el volumen, la apariencia y la resistencia a la presión. Una revisión visual no basta. A veces, un envase parece correcto y falla después. Por eso conviene registrar cada ajuste y comparar muestras de distintas jornadas. El proceso no siempre es perfecto; Pequeñas variaciones térmicas pueden cambiar el resultado.
| Etapa del proceso | Propósito principal | Equipo o acción típica | Rango de funcionamiento típico | Resultado clave o control de calidad |
|---|---|---|---|---|
| 1. Secado de la resina PET | Elimine la humedad absorbida por la resina de tereftalato de polietileno antes de fundirla. | Secador de tolva deshumidificador con circulación controlada de aire caliente y seco. | Temperatura de secado de 160–180 °C ; generalmente de 4 a 6 horas , dependiendo de la resina y el equipo. | Generalmente, se controla la humedad por debajo de aproximadamente 50 ppm para reducir la degradación hidrolítica y la pérdida de viscosidad intrínseca. |
| 2. Moldeo por inyección de preformas | Producir una preforma de PET de paredes gruesas que ya contenga la geometría del cuello y la rosca ya definidas. | Los gránulos de PET se funden, se inyectan en un molde enfriado, se empaquetan y se solidifican. | Temperatura de fusión típica: aproximadamente 270– 8 °C ; los ajustes exactos dependen del tipo de resina, el diseño de la preforma y la configuración de la máquina. | Peso uniforme de la preforma, aspecto nítido, dimensiones precisas del cuello y ausencia de burbujas, motas negras o cristalización visible. |
| 3. Acondicionamiento previo | Calentar selectivamente la preforma para que el PET se vuelva elástico mientras que el cuello permanece dimensionalmente estable. | Horno de calentamiento por infrarrojos con múltiples zonas y potencia de lámpara regulable. | El cuerpo de la preforma se calienta normalmente a unos 90-120 °C ; la temperatura del cuello se mantiene más baja para proteger la rosca y la superficie de sellado. | Perfil de temperatura correcto desde la base hasta el hombro; sin sobrecalentamiento, decoloración, deformación ni zonas frías. |
| 4. Preparación y estiramientos | Inicie la expansión controlada y oriente las moléculas de PET en la dirección longitudinal. | Una varilla estiradora alarga la preforma mientras que un soplado de aire a baja presión comienza a dar forma al contenedor. | La presión previa al soplado suele oscilar entre aproximadamente 5 y 12 bares ; el tiempo se ajusta al diseño del contenedor. | Estiramiento axial equilibrado, distribución correcta del material y menor riesgo de espesor de pared desigual. |
| 5. Moldeo por soplado a alta presión | Expanda la preforma estirada contra la cavidad del molde para crear la forma final de la botella. | El aire comprimido a alta presión empuja el PET calentado contra las paredes enfriadas del molde. | La presión de soplado suele oscilar entre 25 y 40 bares aproximadamente; la presión depende del tamaño de la botella, su geometría y la distribución del material. | Reproducción precisa de la forma, base y paneles definidos, espesor de pared controlado y estabilidad dimensional satisfactoria. |
| 6. Enfriamiento y solidificación del molde | Enfríe rápidamente el recipiente para que conserve su forma y sus propiedades mecánicas. | Los canales de refrigeración por agua del molde eliminan el calor de la superficie de la botella. | La temperatura del agua de refrigeración suele ser de aproximadamente 8 a 15 °C , dependiendo del diseño del molde y las condiciones de producción. | Dimensiones estables, contracción reducida, buena transparencia y resistencia adecuada a la deformación. |
| 7. Extracción de gases y desmoldeo | Libere la presión de aire interna y retire la botella terminada del molde. | Las válvulas de escape controladas ventilan la cavidad antes de que el molde se abra y expulse el contenedor. | La sincronización del escape de gases está ajustada al ciclo de apertura del molde para evitar deformaciones o adherencias. | Sin abolladuras, arañazos, rebabas, adherencias ni deformaciones alrededor de la base, el hombro y el cuello. |
| 8. Inspección y prueba de fugas | Verifique que las botellas cumplan con los requisitos funcionales, dimensionales y visuales. | Inspección visual, medición de peso, comprobación del espesor de la pared, pruebas de presión o vacío y sistemas de visión automáticos. | Los criterios de inspección vienen definidos por el diseño y la aplicación de la botella; las dimensiones críticas se comprueban comparándolas con las tolerancias aprobadas. | Volumen, peso, acabado del cuello, apariencia, resistencia a las fugas y distribución del material uniformes. |
| 9. Transferencia de línea de llenado | Trasladar las botellas aceptadas a las operaciones posteriores de llenado, taponado, etiquetado o envasado. | Los contenedores se transportan mediante cintas transportadoras neumáticas, ruedas de transferencia u otros sistemas de manipulación de botellas. | La velocidad de manipulación se ajusta a la producción nominal de la máquina de moldeo por soplado y estirado y de la línea de producción posterior. | Botellas limpias y sin daños, con un trasvase fiable y con un mínimo de atascos o acumulación de residuos. |
Aplicaciones, ventajas y limitaciones de esta tecnología.
Una máquina de soplado de PET transforma preformas termoplásticas en envases resistentes y ligeros. El equipo calienta cada preforma, la estira dentro de un molde y aplica aire comprimido. Así, el plástico adopta la forma del recipiente y se enfría rápidamente. La temperatura debe controlarse con precisión, porque unos grados cambian el espesor de las paredes.
Esta tecnología se utiliza para fabricar botellas de agua, bebidas, aceites, productos de higiene y algunos envases alimentarios. Su principal ventaja es la producción rápida y uniforme. También reduce el peso del envase, facilita el transporte y permite diseños con asas, relieves o diferentes volúmenes. En una planta bien ajustada, los sensores ayudan a detectar variaciones durante el ciclo. El resultado puede ser estable durante millas de piezas.
No todo el envase funciona igual. Las formas muy complejas pueden requerir moldes costosos y ajustes prolongados. Además, el proceso consume electricidad y aire comprimido, especialmente a gran velocidad. La humedad, el polvo o un calentamiento irregular pueden provocar envases opacos, deformados o demasiado frágiles. El mantenimiento de resistencias, moldes y filtros resulta decisivo. Conviene evaluar el consumo real, la tasa de rechazo y la disponibilidad de personal técnico. A veces, producir más unidades no significa producir mejor.